
Введение: После ковки/литья и термообработки основной процесс производства валков, соответствующих стандартам качества, заключается в механической обработке. Она определяет точность размеров и качество рабочей поверхности, напрямую влияя на качество прокатанных листов и срок службы валков.
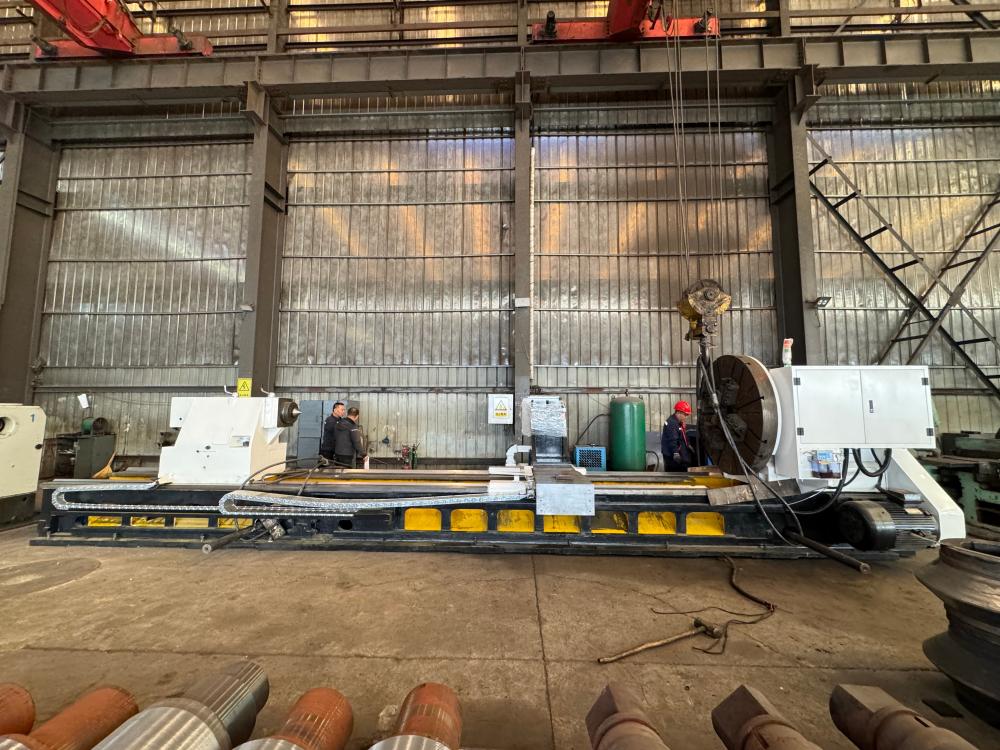
1. Входной контроль. Проверка размеров и состояния поверхности термообработанных заготовок, подтверждение припуска на механическую обработку и установка контрольного параметра обработки.
2. Черновая токарная обработка на станке с ЧПУ. Удаление окалины с помощью мощного вальцового токарного станка, черновая токарная обработка корпуса и шейки валка, с оставлением припуска для чистовой обработки.
3. Обработка профиля валков, шейки валков и опорных площадок подшипников на токарном станке с ЧПУ; контроль допусков по размерам, прямолинейности и соосности.
4. Прецизионная цилиндрическая шлифовка. Завершающая обработка рабочей поверхности валков на вальцовом шлифовальном станке гарантирует округлость, цилиндричность и шероховатость поверхности. Это ключевой этап обеспечения качества прокатанных листов.
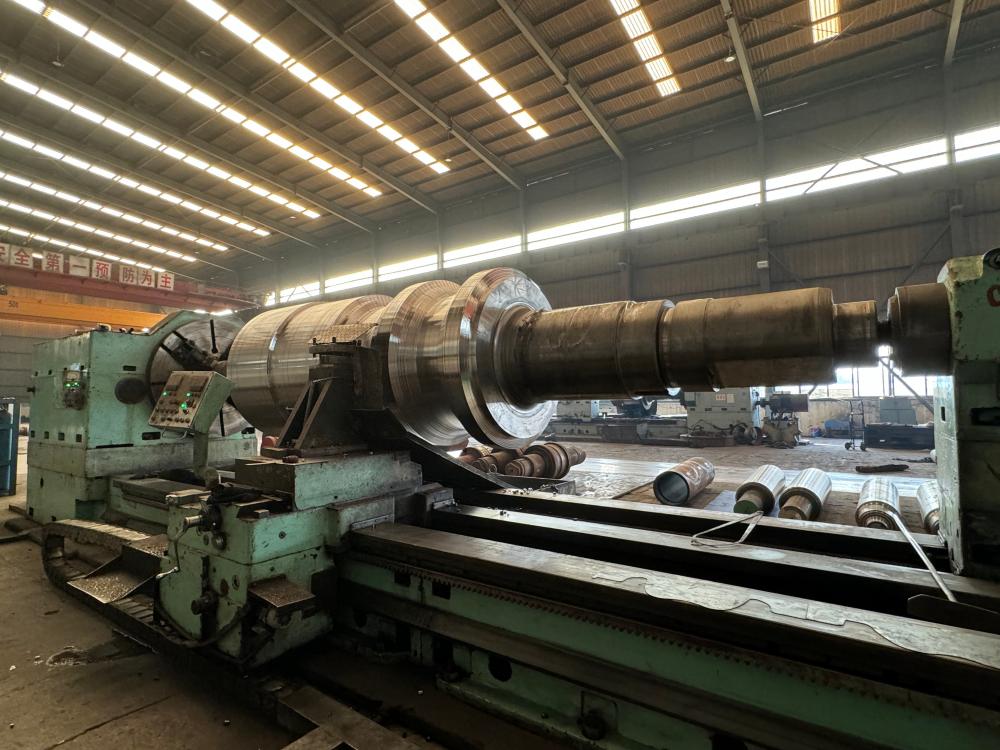
5. Точные измерения. Проверьте размеры, биение и геометрические допуски в соответствии с требованиями чертежа.
6. Динамическая балансировка (опционально для высокоскоростных валков) Устраняет дисбаланс вращения, снижая вибрацию во время работы прокатного стана.
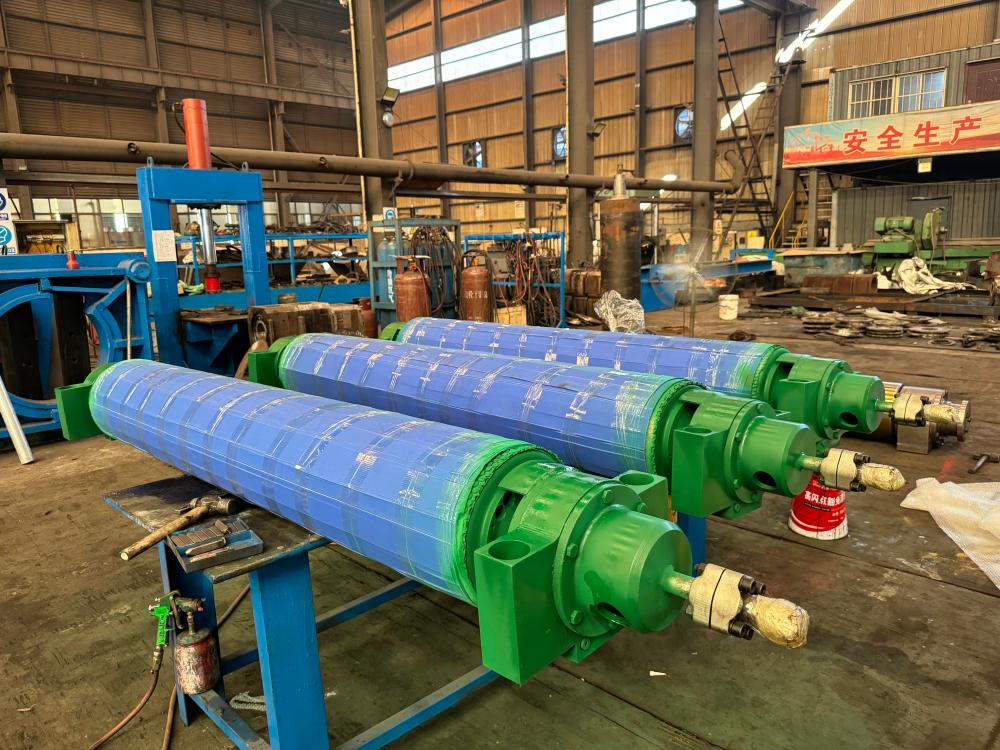
7. Окончательная проверка и антикоррозионная обработка. Полная повторная проверка, очистка заготовки и нанесение антикоррозионного покрытия.
Заключение: Механическая обработка завершает обработку заготовок после термообработки до окончательных размеров. Это заключительный этап формования, обеспечивающий стабильную работу валков на сталелитейных заводах.
Дата публикации: 19 октября 2026 г.


